

Бренд «Импульс» располагает тремя производственными площадками: партнёрской в Китае и двумя собственными в Москве, где налажен серийный выпуск линейно-интерактивных и онлайн-ИБП мощностью до 10 кВА, а также где осуществляют проектную адаптацию модульных агрегатных ИБП большей мощности под требования заказчика и условия проекта.
История российского бренда ИБП «Импульс» началась в 2014 году. Работа над первыми прототипами быстро вышла за рамки разработки отдельных моделей: потребовалось совершенствовать схемотехнические решения, адаптировать конструкции и осваивать новые производственные процессы. Постепенно компания сформировала собственную производственную базу, наладив изготовление корпусов и трансформаторов, производство кабельных сборок, монтаж электронных плат, а также сборку и испытания готовых ИБП.
Для заказчика собственное производство важно не само по себе. Оно даёт производителю возможность контролировать ключевые операции, оперативно корректировать технологию и конструкцию, лучше управлять сроками и меньше зависеть от внешних цепочек поставок.
Две площадки — два типа оборудования
|
ПОХОДНЫЙ ПРОЕЗД 1 500 м² 98 специалистов до 10 000 линейно-интерактивных ИБП в месяц до 30 000 онлайн-ИБП в год |
КОПТЕВСКАЯ УЛИЦА 400 м² 24 специалиста более 100 проектных решений около 400 шкафов и систем в год |
Походный проезд: серийный выпуск малых и средних ИБП до 10 кВА
Производительность площадки составляет до 10 000 линейно-интерактивных ИБП в месяц и до 30 000 онлайн-ИБП в год. Команда ведёт изделие от инженерной проработки до сборки и тестирования, а часть важных компонентов изготавливаются здесь же на собственных участках. На площади 1 500 м² осуществляется серийное производство линейно-интерактивных ИБП «Юниор» и «Мастер», а также онлайн-моделей «Фора», «Форвард» и «Фристайл» мощностью до 10 кВА.
У каждой модели есть технологическая документация с последовательностью операций и требованиями к узлам. На этапе инженерной подготовки определяют электрическую архитектуру, компоновку, подходящие компоненты и тепловые режимы. Это помогает заранее учитывать тип нагрузки, доступное место, удобство подключения и обслуживания. Когда конструкция и технология разрабатываются в одной производственной системе, изменения можно проверять на конкретных операциях, а затем закреплять в документации для следующих изделий.
Маршрут серийного ИБП
|
01 Инженерная подготовка схемы, компоновка, компоненты |
02 Изготовление узлов корпус, кабельные сборки, трансформаторы |
03 Электроника и сборка монтаж плат, соединение компонентов |
04 Испытания и выпуск проверка режимов, маркировка, упаковка |
Один из первых этапов — изготовление корпуса. Формирование корпуса начинается с придания металлическим заготовкам заданной геометрии, после чего деталь перемещают в покрасочную камеру, где на неё наносят порошковое покрытие, которое затем полимеризуют для формирования прочного защитного слоя. Ровная геометрия важна для точной сборки, а покрытие защищает металл от коррозии и механических воздействий в эксплуатации.
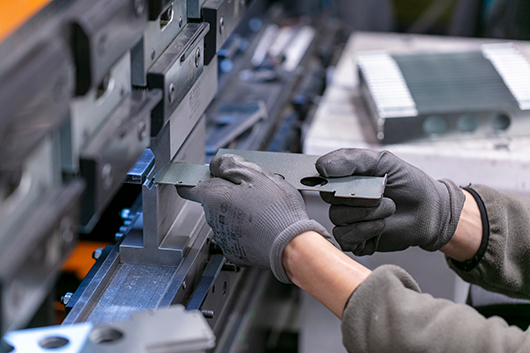
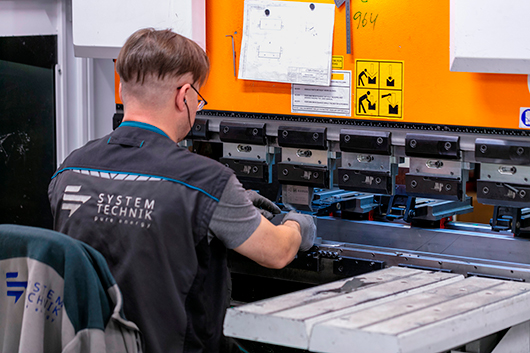
На участке формируют геометрию корпусных деталей ИБП
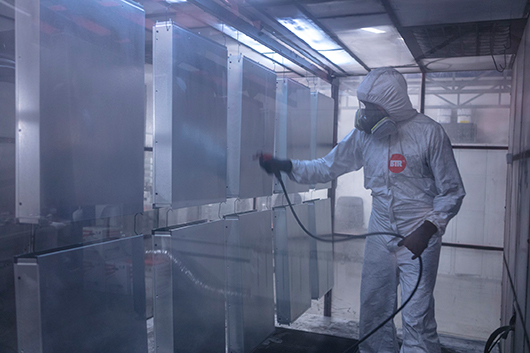
В покрасочной камере наносят порошковое покрытие на подготовленные корпусные детали
Надёжность ИБП зависит не только от электронных компонентов, но и от качества электрических соединений. На кабельном участке провода нарезают по заданным размерам, снимают изоляцию и опрессовывают контактные наконечники. Подготовленные заготовки используют при сборке монтажных панелей и розеточных групп. Точное соблюдение длины облегчает прокладку кабелей внутри корпуса, а качественная опрессовка обеспечивает надёжный электрический контакт. Состав кабельных соединений и типы разъёмов зависят от топологии ИБП и конструктивных особенностей конкретной модели.
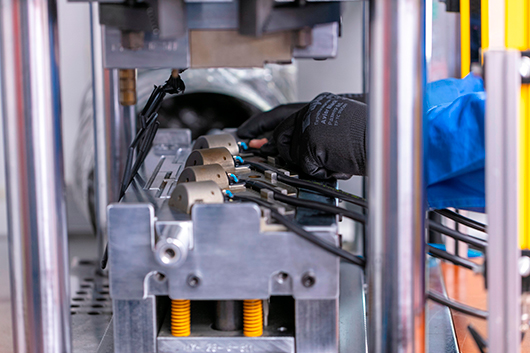
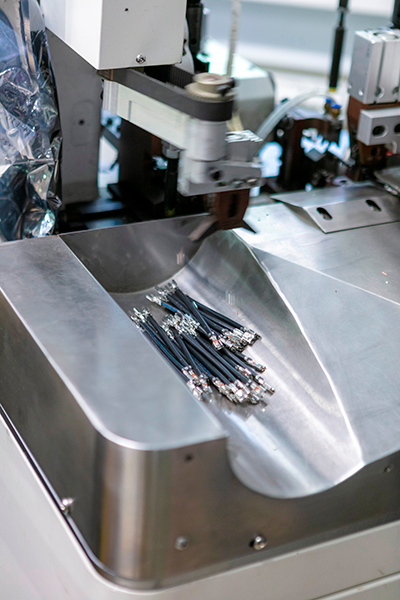
Участок производства кабельных сборок
Силовую часть дополняют трансформаторы и дроссели. На моточном участке выполняют автоматическую и ручную намотку, собирают магнитопроводы и проверяют готовые узлы. Трансформаторы проходят испытание повышенным напряжением до 2 500 В. Такая проверка помогает выявить проблемы с изоляцией до того, как узел войдёт в состав готового ИБП.
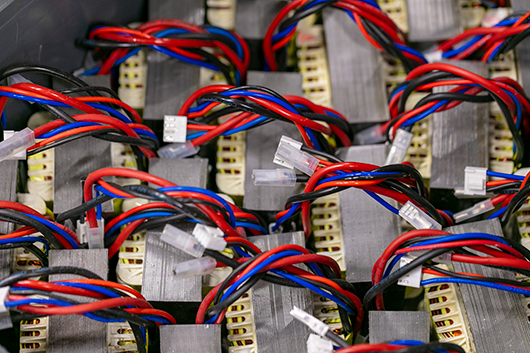
Производство трансформаторов на моточном участке
На электронных платах компоненты монтируют по технологии поверхностного монтажа, качество пайки проверяет система машинного зрения. Затем микроконтроллеры программируют, а платы очищают ультразвуком.
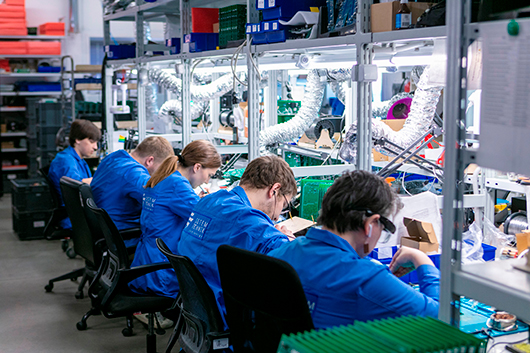
Участок производства электронных компонентов и печатных плат
На этапе окончательной сборки в корпус ИБП устанавливают электронные платы, аккумуляторные батареи и другие компоненты в соответствии с конструкцией конкретной модели. Состав и расположение узлов зависят от топологии и исполнения устройства. После сборки каждый ИБП проходит проверку на специализированном испытательном стенде, где контролируют основные электрические параметры и корректность работы в предусмотренных режимах. Завершают производственный процесс маркировка изделия с присвоением серийного номера и подготовка к отгрузке.
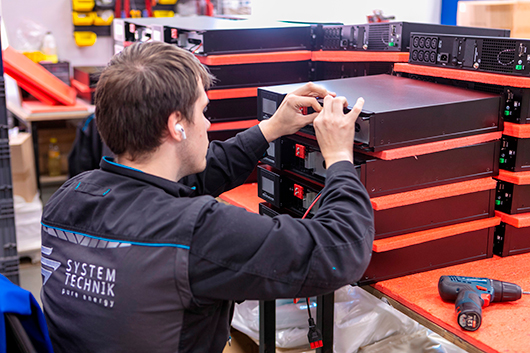
Участок сборки и упаковки ИБП
Коптевская: модульный ИБП под параметры проекта
На Коптевской площадке работают с оборудованием другого класса — модульными и агрегатными ИБП, рассчитанными на более высокие нагрузки и применение в системах электроснабжения крупных объектов. Для таких систем важны не только мощность и состав модулей, но и то, как шкаф встанет в помещение, где пройдут кабельные трассы, как будут организованы подключения и резервирование. Поэтому до сборки команда изучает техническое задание, опросные листы и условия площадки, разрабатывает конструкторскую документацию и согласует исполнение с заказчиком.
Силовые модули ИБП с высокой плотностью мощности выпускаются на партнёрской производственной площадке в Китае. При этом в России также налажено производство силовых модулей с меньшей плотностью мощности. Здесь их интегрируют в проектное решение, дорабатывают корпус и выполняют сборку и настройку. Это позволяет соединить серийную платформу с параметрами конкретного объекта, не превращая проектную адаптацию в разработку оборудования с нуля.
Как проходит проектная адаптация
|
01 Задание и КД параметры, условия, согласование |
02 Приёмка комплектность и документы |
03 Комплектация набор узлов под заказ |
04 Доработка корпус, вводы, степень защиты |
|
05 Силовые элементы медные шины и подключения |
06 Сборка монтаж по документации |
07 Наладка конфигурация и испытания |
08 Передача приёмка и упаковка |
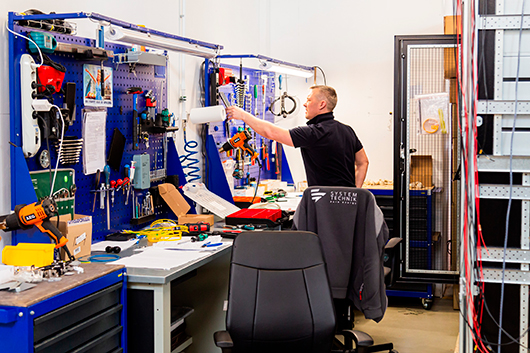
Производственная площадка проектной адаптации на Коптевской улице в Москве
При поступлении оборудования специалисты сверяют комплектность, документы и состояние компонентов. Эта проверка нужна, чтобы до сборки обнаружить недостающие позиции или несоответствия документации. Шкафы, шинные и кабельные соединения, размыкали?? и автоматические выключатели для проектных систем поставляют российские производители. На Коптевской собирают фреймы, в том числе конструкции собственного производства под российские силовые модули, и адаптируют шкафы под проект: согласуют расположение вводов и креплений, при необходимости повышают степень защиты оболочки.
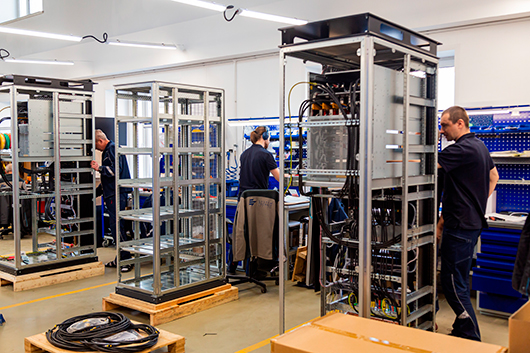
Производственная площадка проектной адаптации на Коптевской улице в Москве
Для силовой части подготавливают медные шины: их режут, пробивают и гнут под нужную конфигурацию. Затем модули, соединительные элементы и распределение питания размещают в шкафу по конструкторской документации. В проектных системах подобная адаптация влияет на то, насколько удобно будет подключить оборудование на объекте и обслуживать его после ввода в эксплуатацию.
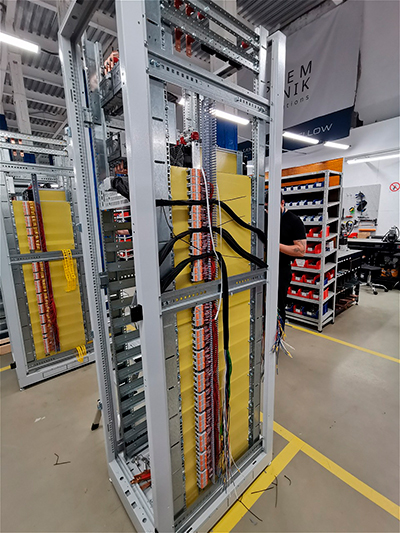
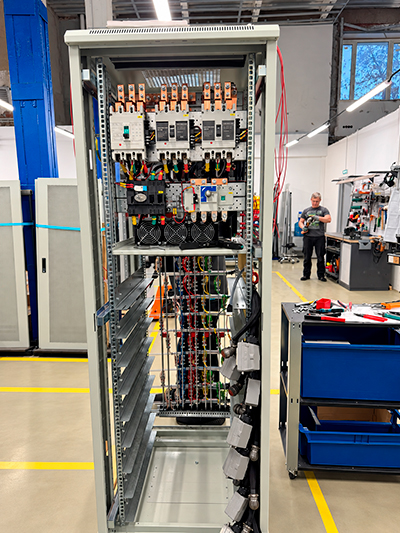
Фрейм собственного производства для российских силовых модулей
Каждое изделие сопровождает производственный паспорт: в нём фиксируют ключевые операции и результаты проверок. Операционный контроль идёт по ходу сборки — так несоответствие можно устранить на текущем участке, а не после завершения всей системы. После конфигурирования и настройки ИБП испытывают под нагрузкой на собственных стендах и нагрузочных модулях; для многих проектов приёмо-сдаточные испытания проходят вместе с представителями заказчика.
Особые требования есть и у перевозки. Для отдельных проектов, связанных с морской логистикой или поставкой в северные регионы, предусматривают специальную морскую или северную упаковку. Она помогает защитить изделие при перевозке и хранении в условиях, для которых обычного исполнения недостаточно. После испытаний изделие комплектуют документацией, упаковывают и готовят к интеграции в инфраструктуру объекта.
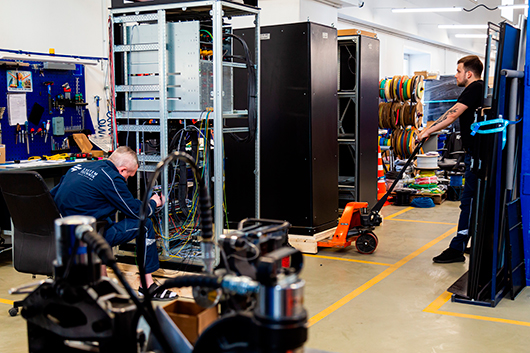
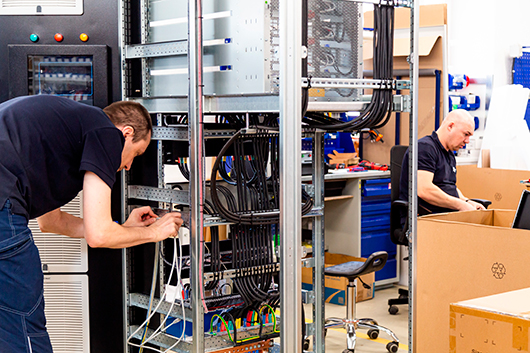
На участке Коптевской площадки специалисты собирают модульные ИБП в шкафах
Одна инженерная логика — разные производственные маршруты
Походный проезд отвечает за серийные ИБП малой и средней мощности: здесь повторяемость операций сочетается с собственным изготовлением ряда узлов и проверкой каждого устройства. На Коптевской собирают модульные и агрегатные системы большей мощности и адаптируют фреймы, шкафы и силовые соединения к параметрам проекта, затем выполняют настройку и испытания. Разные площадки позволяют «Импульсу» работать с обоими классами оборудования и сохранять контроль над ключевыми этапами производства.
Больше фотографий и видео о производстве, площадках в Москве и производственных процессах можно увидеть на странице «Собственное производство ИБП „Импульс“».
Реклама: ООО «Системотехника»,
ИНН: 7743857750, ERID: 2SDnjdg78ha
Вернуться к началу обзора
«Рынок ИБП в 2026 г.: не идеально, но лучше, чем у остальных»